Ventilstøbevejledning: Materialer, støbeprocesser, defekter og valg
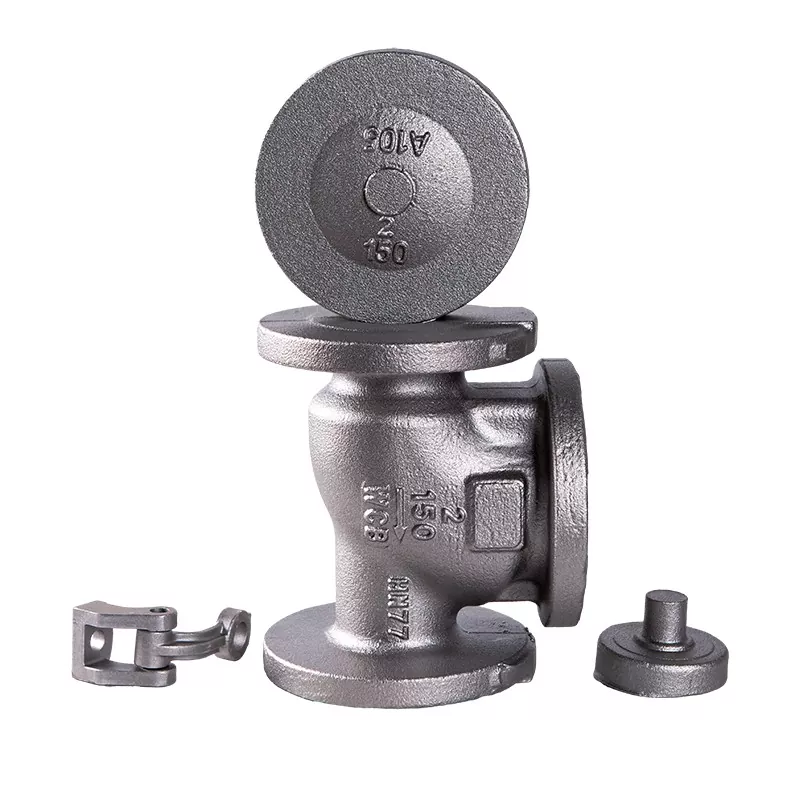
Ventilstøbning er en vigtig fremstillingsproces til fremstilling af ventilhuse, hætter, dæksler og andre trykholdige komponenter. Sammenlignet med bearbejdning af et ventilhus udelukkende af solidt materiale, giver støbning producenterne mulighed for at producere komplekse flowpassager og store ventilstrukturer med mere effektiv materialeudnyttelse.
Det er dog ikke alle støbemetoder eller materialer, der er egnede til enhver ventilanvendelse. Arbejdstemperatur, tryk, væskekarakteristika, ventilstørrelse, materialekrav og produktionsmængde påvirker alle støbeprocessen og den endelige komponentdesign. Denne vejledning forklarer hovedtyperne afVentilstøbning, almindeligt anvendte materialer, fremstillingsprocesser, støbefejl og vigtige punkter at overveje, når du køber støbte ventilkomponenter.
Hvorfor bruges støbning til ventilfremstilling?
Ventilhuset indeholder ofte interne strømningspassager, hulrum, sæder og forbindelsesstrukturer. Støbning kan danne meget af denne geometri før bearbejdning, hvilket reducerer mængden af materiale, der skal fjernes under den efterfølgende bearbejdning.
De vigtigste fordele omfatter:
- Velegnet til komplekse ventilhusgeometrier
- Kan producere store og tunge komponenter
- Tillader brug af forskellige metallegeringer
- Reducerer krav til bearbejdning af visse designs
- Velegnet til både individuelle komponenter og større produktionsserier
Almindelige ventilstøbeprocesser
Forskellige støbeprocesser giver forskellige niveauer af dimensionsnøjagtighed, overfladefinish, produktionseffektivitet og omkostninger.
Sandstøbning
Sandstøbning er meget brugt til ventilhuse og andre relativt store metalkomponenter. En sandform dannes rundt om et mønster, og smeltet metal hældes i formhulrummet.
Det er især nyttigt, når ventilkomponenter er store, har komplekse indre passager eller kræver fleksible produktionsmængder.
Investeringsstøbning
Investeringsstøbning bruger et engangsvoksmønster til at skabe et detaljeret formhulrum. Det kan producere komponenter med relativt komplekse former og god dimensionsnøjagtighed.
Denne proces overvejes almindeligvis, når ventilkomponenter har mindre dimensioner, detaljeret geometri eller strammere dimensionskrav.
Støbning
Trykstøbning tvinger smeltet metal ind i en genanvendelig metalform under tryk. Det kan give høj produktionseffektivitet og ensartede dimensioner for passende materialer og ventilkomponenter.
Trykstøbning er dog ikke egnet til enhver ventilapplikation, især hvor materialet, trykkravene, komponentstørrelsen eller driftsbetingelserne kræver en anden støbemetode.
Centrifugalstøbning
Centrifugalstøbning bruger rotation til at fordele smeltet metal mod formvæggen. Det er hovedsageligt forbundet med cylindriske eller ringformede komponenter og kan være nyttigt til specifikke ventildele og relaterede industrielle komponenter.
Almindelige materialer, der bruges til ventilstøbning
Støbematerialet bør vælges i henhold til ventilens driftsmiljø snarere end blot dens indkøbspris.
| Materiale | Typiske egenskaber | Fælles overvejelser |
|---|---|---|
| Kulstofstål | God styrke og generel industriel ydeevne | Egnet legering og kvalitet bør vælges i henhold til tryk, temperatur og væskeforhold |
| Rustfrit stål | God korrosionsbestandighed | Ofte valgt til ætsende eller krævende væskemiljøer |
| Legeret stål | Forbedrede mekaniske og temperaturrelaterede egenskaber afhængig af legeringssammensætning | Anvendes hvor standard kulstofstål muligvis ikke opfylder servicekravene |
| Duktilt jern | God styrke og støbeevne | Almindelig i industrielle og vandrelaterede ventilapplikationer |
| Støbejern | God støbeevne og omkostningseffektivitet | Anvendelsen skal vurderes i henhold til tryk, temperatur og korrosionskrav |
Hvordan fungerer ventilstøbeprocessen?
1. Ventildesign og mønsterforberedelse
Fremstillingsprocessen begynder med ventilkomponentdesignet. Støbemønsteret skal tage højde for den nødvendige form, dimensioner, bearbejdningsgodtgørelse, krympning og indvendige passager.
2. Formfremstilling
En form fremstilles efter den valgte støbemetode. Formen skal nøjagtigt gengive ventilgeometrien og samtidig tillade det smeltede metal at strømme korrekt ind i hulrummet.
3. Metalsmeltning
Den valgte legering smeltes under kontrollerede forhold. Kemisk sammensætning og smeltetemperatur skal overvåges for at opretholde ensartede materialeegenskaber.
4. Hældning
Smeltet metal hældes i den forberedte form. Port- og fødesystemet hjælper med at kontrollere metalstrømmen og kompensere for krympning under størkning.
5. Størkning og afkøling
Metallet størkner gradvist inde i formen. Køleforhold kan påvirke støbningens mikrostruktur, dimensionsstabilitet og potentiale for interne defekter.
6. Afstøbningsfjernelse og rengøring
Efter størkning fjernes støbegodset fra formen. Sand, porte, stigrør, flash og andet uønsket materiale fjernes før videre behandling.
7. Varmebehandling
Afhængigt af materialet og anvendelsen kan varmebehandling anvendes for at opnå de nødvendige mekaniske egenskaber og materialetilstand.
8. Bearbejdning
Støbning producerer normalt den grundlæggende form frem for den endelige færdige ventilkomponent. Kritiske overflader såsom tilslutningsflader, ventilsæder, spindelåbninger og tætningsområder bearbejdes til de nødvendige dimensioner.
9. Inspektion og prøvning
Den færdige støbning skal efterses i henhold til de gældende tekniske krav. Afhængigt af ventilapplikationen kan inspektion omfatte dimensionsinspektion, visuel inspektion, materialeverifikation og ikke-destruktiv prøvning.
Almindelige ventilstøbedefekter
Støbekvalitet har en direkte effekt på pålideligheden af den færdige ventilkomponent. Der kan opstå adskillige defekter, hvis formdesign, metaltemperatur, hældning, fodring eller størkning ikke er korrekt kontrolleret.
Porøsitet
Porøsitet refererer til hulrum eller gasrelaterede hulrum i støbningen. Overdreven porøsitet kan reducere integriteten af trykholdige ventilkomponenter.
Krympning
Krympning kan forekomme, da smeltet metal trækker sig sammen under størkning. Korrekt design af stigrør og fodersystem er vigtigt for at reducere krympningsrelaterede defekter.
Inklusioner
Ikke-metalliske indeslutninger eller uønskede partikler kan blive fanget i støbegodset. Ren smeltningspraksis og passende støbe- og hældeprocedurer hjælper med at reducere denne risiko.
Revner
Revner kan udvikle sig under størkning eller afkøling på grund af termiske spændinger, materialeegenskaber eller uegnede støbeforhold.
Fejlløb og koldslukning
Et fejlløb opstår, når smeltet metal ikke fylder støbeformens hulrum fuldstændigt. En kold lukning kan forekomme, når separate metalstrømme mødes uden at smelte ordentligt. Begge defekter kan påvirke den endelige geometri og integritet af støbningen.
Hvordan vælger man den rigtige ventilstøbning?
Ventilstøbningudvælgelsen bør starte med driftsbetingelserne snarere end selve støbemetoden.
Overvej ventilmaterialet
Bestem, om applikationen kræver kulstofstål, rustfrit stål, legeret stål, duktilt jern, støbejern eller en anden legering. Materialevalg skal tage højde for korrosion, temperatur, tryk og væskekompatibilitet.
Overvej ventilstørrelse og geometri
Store ventillegemer og komponenter med komplicerede indre passager kan kræve forskellige støbeprocesser fra mindre præcisionskomponenter.
Overvej driftstemperatur og tryk
Tryk og temperatur påvirker materiale- og fremstillingskravene til trykholdige ventilkomponenter. Støbningen skal være egnet til de faktiske driftsforhold i stedet for kun at vælges i henhold til nominel ventilstørrelse.
Overvej produktionsmængde
For små partier eller store komponenter kan en fleksibel støbeproces som sandstøbning være passende. Højvolumenproduktion kan retfærdiggøre værktøj og processer designet til større repeterbarhed og produktionseffektivitet.
Hvad skal du tjekke, når du køber ventilstøbegods?
For ventilproducenter, ingeniørvirksomheder og industrielle købere bør flere detaljer bekræftes, før du afgiver en ordre.
- Materialekvalitet og kemisk sammensætning
- Gældende fremstillingsstandard
- Ventilhus dimensioner
- Bearbejdningsgodtgørelse
- Påkrævet varmebehandling
- Overfladetilstand
- Dimensionstolerancer
- Ikke-destruktive testkrav
- Trykrelaterede krav
- Krav til eftersyn og dokumentation
Hvorfor er bearbejdning vigtig efter ventilstøbning?
Støbning giver den grundlæggende ventilhusform, men mange kritiske overflader kræver yderligere bearbejdning. Tætningsflader, flangeflader, gevindområder, boringsdimensioner og andre funktionelle funktioner skal opfylde de specificerede dimensionskrav.
Af denne grund bør ventilstøbning og bearbejdning betragtes som en del af den samme fremstillingsproces. God støbekvalitet giver et stabilt udgangspunkt for efterfølgende bearbejdning og inspektion.
Ventilstøbning vs. smedede ventilkomponenter
| Sammenligning | Ventilstøbning | Ventilsmedning |
|---|---|---|
| Kompleks geometri | Velegnet til komplekse former og indre passager | Mere begrænset afhængigt af komponentdesign |
| Store komponenter | Velegnet til mange store ventilhuse | Kan kræve større formningskapacitet |
| Materialeudnyttelse | Kan reducere bearbejdning fra fast materiale | Afhænger af smedningsdesign og krav til bearbejdning |
| Produktionsfleksibilitet | Flere støbeprocesser er tilgængelige til forskellige krav | Procesvalg afhænger stærkt af materiale og komponentgeometri |
| Interne passager | Kan danne komplekse passager ved hjælp af kerner | Kan kræve yderligere bearbejdning eller formningsoperationer |
Ofte stillede spørgsmål om ventilstøbning
Hvad bruges ventilstøbning til?
Ventilstøbning bruges almindeligvis til at fremstille ventilhuse, hætter, dæksler, huse og andre komponenter, der har gavn af at danne komplekse metalgeometrier før bearbejdning.
Hvilket materiale er bedst til ventilstøbning?
Der er ikke et enkelt materiale, der passer til hver ventil. Kulstofstål, rustfrit stål, legeret stål, duktilt jern og støbejern kan alle bruges afhængigt af tryk, temperatur, korrosion, væskeegenskaber og gældende standarder.
Er sandstøbning velegnet til ventilhuse?
Ja. Sandstøbning er bredt anvendelig til ventilhuse, især større komponenter og design med komplekse indre passager. Den passende proces afhænger stadig af komponentens materiale, dimensioner, kvalitetskrav og produktionsmængde.
Kræver ventilstøbning bearbejdning?
I de fleste tilfælde, ja. Støbning producerer den grundlæggende komponentgeometri, mens bearbejdning bruges til at opnå de nødvendige dimensioner og funktionelle overflader.
Hvordan kan støbefejl reduceres?
Fejlkontrol starter med passende mønster- og formdesign, korrekt metalsammensætning og temperaturkontrol, effektiv port og tilførsel, kontrolleret størkning og passende inspektion efter støbning.
Konklusion
Ventilstøbning giver en effektiv måde at fremstille ventillegemer og andre komplekse metalkomponenter på før bearbejdning og endelig inspektion. Den passende støbeproces afhænger af ventilens materiale, størrelse, geometri, driftsforhold, produktionsmængde og kvalitetskrav.
For købere, der køber ventilstøbegods, er det vigtigt at bekræfte materialekvalitet, støbemetode, dimensioner, bearbejdningskrav, varmebehandling, inspektionsstandarder og dokumentation, før du afgiver en ordre. En leverandør, der er i stand til at styre støbning, bearbejdning, inspektion og kvalitetskontrol som en integreret proces, kan også forenkle indkøbet af færdige ventilkomponenter.